

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Bu yılın başlarında Avrupalı bir pompa üreticisi, 240 saatlik tuz püskürtme testinden sonra 3.000 damgalı çelik motor gövdesini reddetti. Stator deliği, kanatçık boşlukları ve kablo contasının arkasındaki cepte kırmızı pas çizgileri görülürken, dış yüzler kusursuz görünüyordu. Püskürtme kabini, silahın görebileceği her yüzeyi kaplamış ve göremediği her yüzeyi ıskalamıştı.
Sonuç, tuz püskürtme direnci, kenar kaplama ve malzeme kullanımı açısından spreyle uygulanan astarı geride bırakan, düzgün, sıkı bir şekilde bağlanmış bir filmdir. Aşağıdaki bölümler süreç aşamalarını, RFQ'ya konulacak sayıları ve kontrollü bir e-kaplama hattını hedefli bir daldırma tankından ayıran denetim noktalarını kapsamaktadır.
Çelik Motor Muhafazaları İçin Neden Elektroforetik Kaplama Belirtilmiştir?
E-kaplama motor gövdeleri için belirtilmiştir çünkü korozyon dışarıda değil içeride başlar. Stator deliğinde her termal döngüde yoğuşma görülür: motor bir görev döngüsü sırasında ısınır, ardından soğur ve nemli havayı mahfaza boşluğuna çeker. Nem, kaplanmamış deliğe yerleştiğinde kırmızı pas oluşur ve gevşek oksit parçacıkları yatak odasına ve rotor hava boşluğuna doğru hareket eder.
Elektroforetik kaplama bu temel nedeni ortadan kaldırır: elektrik alanı, boyayı deliğin içine, gerilimli kaburgaların arkasına ve kaynak dikişi boyunca çekerek film kalınlığını parça boyunca yaklaşık 5 mikron içinde tutar. Sprey uygulaması düz yüzeyler ve kenarlar arasında 20-40 mikron salınım yapar.
100-160 mm delik aralığındaki tipik bir çelik motor muhafazası, en iyi e-kaplama yeterliliği temelidir çünkü delik uzunluğu/çap oranı daha büyük endüstriyel çerçevelerle eşleşir.
Dört Aşamalı E-Kaplama Süreci: Ön İşlemden Kürlemeye
Her e-kaplama arızası (kabarma, iğne delikleri, zayıf yapışma) dört işlem aşamasından birine işaret eder. Bir muhafaza görsel denetimi geçebilir ve eğer ön arıtma banyosu iletkenliği pencerenin dışına çıkarsa yine de sahada başarısız olabilir.
- Ön tedavi. Alkali yağ giderme, damgalama yağlarını giderir, ardından ters akışlı durulamalar ve çinko fosfat veya zirkonyum dönüşüm kaplaması yapılır. 5 mikrosiemens/cm'nin altındaki son durulama iletkenliği kabul sınırıdır.
- Daldırma. Muhafaza, katodik epoksi için tipik olarak yüzde 18-22 oranında katı madde içeren banyoya batırılır. 150-300 V'luk DC voltajı filmi biriktirir; Enerji verilen zaman, kalınlığı saniyede yaklaşık 1,5-2,5 mikron düzeyinde kontrol eder.
- Ultrafiltrasyon durulaması. Kapalı devre ultrafiltrasyon durulamaları boyayı kurtarır ve kürlenmemiş filmi çözmeden yıkar. Tıkanmış bir membran, dışarı sürüklenen lekeler ve artan banyo iletkenliği olarak ortaya çıkar.
- Tedavi. Film, 170-180°C'de 20-30 dakika boyunca çapraz bağlanır. Undercure yumuşak bir film tabakası bırakır; fazla pişirme polimeri kırılganlaştırır.
| Sahne | Anahtar kontrol parametresi | Spesifikasyon dışı ise arıza modu |
| Ön Arıtma | Son durulama iletkenliği 5 mikrosiemens/cm'nin altında | Zayıf yapışma, film delaminasyonu |
| Daldırma | Banyo katıları yüzde 18-22, voltaj 150-300 V DC | İğne delikleri, düzensiz film yapısı |
| UF durulama | Nüfuz akışı ve basınç dengesi | Sürüklenen lekeler, banyo kirlenmesi |
| Tedavi | Metal sıcaklığı 20-30 dakika boyunca 170-180 derece C | Yumuşak film veya aşırı pişmiş kırılganlık |
Film Kalınlığı, Standartlar ve Alıcının Belirtmesi Gerekenler
Dış yüzlerde minimum 18-25 mikron, deliklerin içinde ise 10-15 mikron film belirtin ve tuz spreyi ve çapraz tarama yapışmasıyla doğrulayın. Aşağıdaki her hedef kendi test standardıyla eşleştirilir.
Boyutlar arasında aynı standartlar geçerlidir. 260 mm'lik deliğin üzerindeki ağır duvarlı muhafazalar, tam delik uzunluğu boyunca film haritalamaya ihtiyaç duyar; Flanştaki taslak açısı, kalınlık hatalarının ilk ortaya çıktığı yerdir.
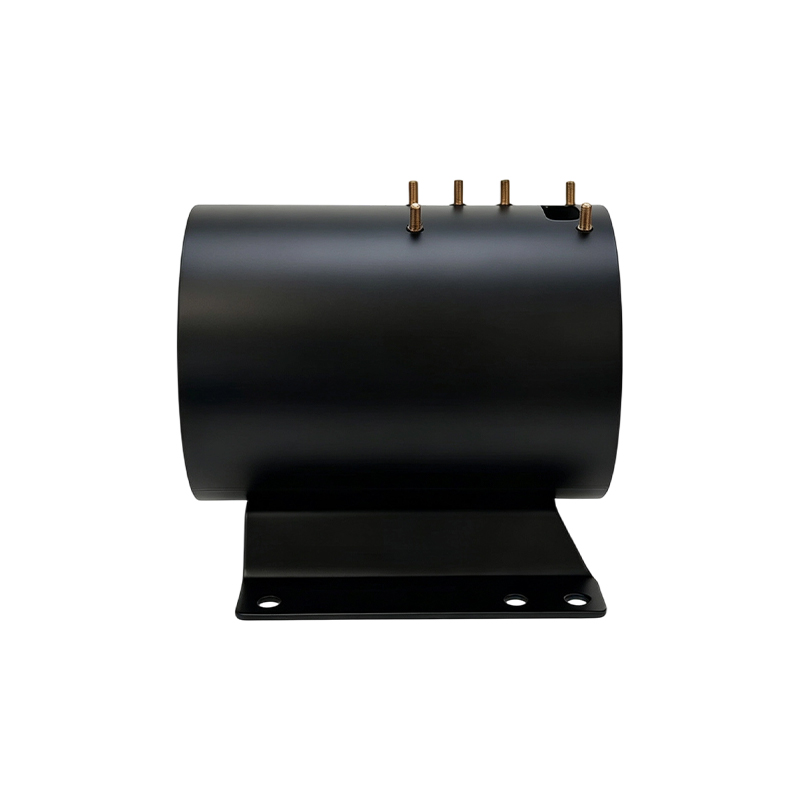
 Tabanlı ve Kaynaklı Kaldırma Pabucuna sahip 343 mm ID Ağır Duvarlı Motor Muhafazası Ekstra büyük endüstriyel motorlar için tasarlanan bu muhafaza, madencilik ve denizde tahrik gibi zorlu uygulamalarda sağlam destek için 6 mm duvar kalınlığı, kaynaklı terminal bloğu ve montaj ayağı sunar. Ürünü Görüntüle →
| Mülkiyet | Hedef değer | Test yöntemi |
| Kuru film kalınlığı | 18-25 mikron dış; Delikte minimum 10 mikron | ISO 2808'e göre girdap akımı |
| Çapraz tarama yapışması | 0 mm aralıkta çıkarma yapılmaz | ASTM D3359 |
| Tuz spreyi kırmızı pas | 240 saatten önce kızıl pas görülmedi | ASTM B117 |
| Kalem sertliği | minimum 2 saat | ASTM D3363 |
Aşağıdaki harita, kontrollü katodik epoksi hattı üzerindeki kaynaklı 140 mm delikli bir muhafazadan alınmıştır:
Delik kaplamadan sonra işlenirse film değerlerinin presle geçirme toleransları üzerinde sıfır etkisi olur. Kaplanmış delik uygun yüzey ise, ölçülen filmi girişim payından çıkarın ve kaplanmış numunelerle bir presle oturtma testi yapın.
Motor Muhafazası E-Kaplaması için Reçine Seçimi: Epoksi, Akrilik veya Hibrit
Varsayılan olarak katodik epoksiyi, yalnızca renk veya UV stabilitesi zor bir gereklilik olduğunda akrilik ve bir hattın hem korozyon hem de kozmetik hedefleri karşılaması gerektiğinde hibrit sistemleri belirtin.
En iyi korozyon direnci ve yapışma; yalnızca siyah ve koyu gri renkleri mevcuttur. 20 mikronda 240 saatlik tuz spreyinden geçtiği için motor muhafazası uygulamalarının yaklaşık yüzde 90'ında kullanılır.
Daha yüksek parlaklıkla daha iyi UV ve renk koruması, ancak daha düşük korozyon performansı. Tipik olarak cihaz motorlarında, mahfazanın son kat olmadan görünür kaldığı durumlarda seçilir.
Orta düzeyde korozyon ve renk performansı. Tek bir fırın karışık parçaları işlediğinde ve hat iki banyo kimyasını çalıştıramadığında kullanılır.
Yıkama kimyasallarına ve yol tuzuna maruz kalan ağır duvarlı çelik motor gövdeleri için, motor gövdesi elektroforetik kaplama Belirtilen, genellikle 400 saatin üzerinde tuz püskürtme sonuçları veren 25-30 mikronluk katodik epoksi yapısıdır. Çelik boru muhafazaları kullanan ıslak hizmet pompa motorları da aynı kuralı izler; bir tüp gövdesinin keskin kenarları yoktur, bu nedenle film çevre boyunca tekdüze kalır.
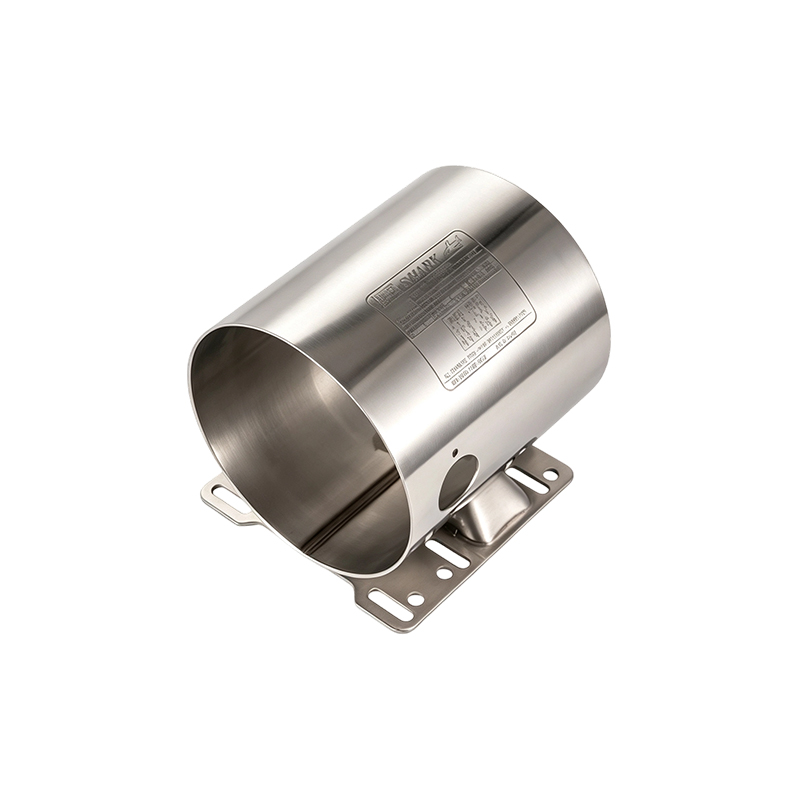
 127mm ID Dikişsiz Çelik Boru Ağır Duvar Motor Muhafazası 7,9 mm et kalınlığına sahip dikişsiz çelik borulardan hassas bir şekilde üretilen bu muhafaza, üstün yapısal sağlamlık ve yorulma direnci sağlar; dayanıklılık ve burulma mukavemeti gerektiren ağır hizmet tipi endüstriyel ortamlar için idealdir. Ürünü Görüntüle →
Elektroforetik Kaplama ve Toz Kaplama: Alıcı İçin Ne Değişiklikler
E-coat, iç kaplama ve film bütünlüğü açısından kazanır; toz, dış film yapısı, darbe direnci ve renk aralığı açısından üstündür. Motor gövdelerinde bu ikisi sıklıkla birleştirilir.
- Daldırma reaches every internal cavity
- 15-25 mikron film, 5 mikron dahilinde tekdüze
- Mükemmel kenar ve kaynak dikişi kapsamı
- Yaklaşık yüzde 95 malzeme kullanımı
- Dar renk aralığı: siyah ve koyu gri
- Yalnızca sprey, görüş hattı kapsama alanı
- Darbe dayanımı için 60-120 mikron film
- Kalın, sert dış yüzey
- Aşırı püskürtme verimliliği azaltır
- Geniş renk ve doku yelpazesi
Yaygın bir model, bir e-kaplama taban katmanı artı açıkta kalan dış yüzeyde bir toz üst kaplamadır: delik tam korozyon korumasına sahip olur ve dış yüz daha kalın, çizilmeye karşı dayanıklı, renk uyumlu bir kaplamaya sahip olur.
Sipariş Vermeden Önce Tedarikçinin E-Coat Hattını Denetleme
Broşürü değil banyoyu denetleyin. Son 30 üretim gününe ait titrasyon günlüklerini, iletkenlik kayıtlarını ve film haritalarını isteyin; Tek bir tuz spreyi sertifikasını kanıt olarak değil, belge olarak değerlendirin.
Çelik şekillendirmeden yüzey işlemine kadar tüm süreci tek bir tesiste yürüten Jiangsu Yufeng Electric Co., Ltd. gibi bir üretici, her üretim günü için banyo ve ön işlem geçmişini belgeleyebilir.
- Ön arıtma kimyası kayıtları: fosfat veya zirkonyum konsantrasyonu ve çamur kayıtları
- Son durulama iletkenliği 5 mikrosiemens/cm'nin altında
- Son 30 vardiyadaki banyo katıları, pH, sıcaklık ve iletkenlik grafiği
- Delik ve kaburga okumalarıyla birlikte üretim muhafazalarındaki film kalınlığı haritaları
- Sertleşme sıcaklığı profili: ayar noktası, bant hızı ve metal sıcaklığı kayıtları
- Parçalarınızı çalıştıran aynı banyo kimyasından gelen tuz püskürtme ve yapışma raporları
Kontrollü bir çizgi film kalınlığı Cpk'yi 1,33'ün üzerinde tutar. Kontrolsüz bir hat, partiler arasında 10 mikron veya daha fazla salınım yapar ve bu salınımlar, nemli veya yıkama görevindeki garanti iadeleriyle doğrudan ilişkilidir.
Sıkça Sorulan Sorular
Elektroforetik kaplama motor gövdesini ne kadar süreyle korur?
İç mekan hizmetlerinde, uygun şekilde ön işleme tabi tutulmuş çelik muhafaza üzerindeki 20-25 mikron katodik epoksi e-kaplama, ASTM B117'de 240 saatten fazla ve iç mekanlarda yıllarca kırmızı pası önler. Dış mekanda veya yıkama görevi, daha kalın bir film veya toz son kat gerektirir.
E-kaplama stator deliğindeki presle geçme toleranslarını etkiler mi?
Eğer delik kaplamadan sonra işlenirse, e-kaplamanın uyum üzerinde hiçbir etkisi yoktur. Kaplanmış delik uygun yüzey ise, 10-15 mikronluk filmi girişim payından çıkarın ve kaplanmış numunelerle bir presle oturtma testi yapın.
Paslanmaz çelik motor gövdelerine e-kaplama uygulanabilir mi?
E-kaplama, ön işlemden sonra paslanmaz çeliğe yapışır, ancak metal zaten korozyona karşı dirençli olduğundan, 304 paslanmaz motor gövdelerinde nadiren belirtilir. Yalnızca galvanik izolasyon, renk veya tekdüze bir yüzey gerektiğinde kullanılır.
E-kaplama çelik motor gövdesinin maliyetine ne katıyor?
100-160 mm çaplı bir muhafazada e-coat, hacme, film kalınlığına ve hattın şirket içinde çalışıp çalışmadığına bağlı olarak parça maliyetine yüzde 3-8 oranında katkı sağlıyor. Yüzde 95'e yakın malzeme kullanımı, spreyle uygulanan astarın altında kalmasını sağlıyor.
 Previous