

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Giriş: Yeniden Değerlendirilen Öncelikli Bir Seçim
Tüm endüstri alüminyum alaşımlarıyla "hafifleştirme" arayışındayken çelik, daha ince, daha güçlü ve belirgin bir karbon ayak izi avantajıyla geri dönüş yapıyor. Bu bir gerileme değil, Gelişmiş Yüksek Mukavemetli Çeliklerin (AHSS) ve hassas şekillendirme teknolojilerinin gelişmesiyle desteklenen malzeme bilimindeki bir ilerlemedir.
"Çelik eşittir ağırdır" şeklindeki geleneksel görüş altüst oluyor. Artık ticari olarak temin edilebilen 780 MPa ila 1.470 MPa arasındaki mukavemet dereceleriyle çelik, ağırlık-performans oranında alüminyuma rakip olabilecek veya onu aşan yapısal tasarımlara ulaşabilir. Bu makale, temel malzeme karşılaştırmalarının ötesine geçiyor ve teknik dönüm noktasına odaklanıyor: çelik motor gövdeleri hakkındaki konuşmalar neden temelden değişti?
Paradigma Değişimi: "Geri Dönüş Seçeneği"nden "Stratejik Seçim"e
Değişen Endüstri Bağlamı
- Geçmiş algı: Çelik "ucuz ama ağır" bir alternatifti; Alüminyum, özellikle otomotiv uygulamalarında hafiflik için varsayılan seçenekti.
- Mevcut gerçeklik: Yaşam döngüsü karbon emisyonları kritik bir ölçüm haline geldi. ISO 14040/14044 standartlarını takip eden yaşam döngüsü değerlendirmesi (LCA) çalışmaları artık üretim, kullanım ve kullanım ömrü sonu aşamaları da dahil olmak üzere "beşikten mezara" kadar malzeme seçimlerini değerlendiriyor. AHSS tasarımının, kümülatif enerji talebi ve küresel ısınma potansiyeline dayalı olarak en iyi başabaş mesafesini sergilediği gösterilmiştir.
- Anahtar sürücü: Malzeme ikamelerinin araçların genel karbon ayak izi üzerinde önemli bir etkisi vardır ve çeliğin geri dönüştürülebilirliği, kullanım ömrü sonunda ek çevresel avantajlar sağlar.
Hafifletme Paradoksu: Çelik Neden Ağırlıkla Rekabet Edebilir?
- Çekirdek mantık: Minimum duvar kalınlığı yoğunluğa göre değil malzeme mukavemetine göre belirlenir.
- Malzeme ilerlemesi: AHSS mikro yapıları, çok fazlı ferrit ağırlıklı kalitelerden tamamen martensitik veya ostenit bazlı bileşimlere doğru gelişmiştir. Birinci nesil AHSS (DP, TRIP, CP, MS çelikleri) tipik olarak %5-30 uzama ile 0,5-1,6 GPa nihai çekme mukavemetine ulaşırken, TWIP gibi ikinci nesil çelikler yüksek mukavemeti %45-70 uzama ile birleştirir.
- Spesifik güç avantajı: Yüksek mukavemetli çeliğin özgül mukavemeti, geleneksel alüminyum alaşımlarıyla eşleşebilir veya onları aşabilir; çeliğin yüksek yoğunluğunu dengeleyen kalınlığın azaltılmasına olanak tanır.
- Kanıtlanmış sonuç: İnce duvarlı çelik mahfaza tasarımları, alüminyum alternatifleriyle karşılaştırılabilir gücü korurken ağırlıkta azalma sağladı.
Temel Teknik Boyutlar: Çelik Muhafazaların Mühendislik Yapısökümü
Malzeme Bilimi Boyutu: "Çelik" Etiketinin Ötesinde
AHSS Spektrumu
- Çift Fazlı (DP) Çelik: 1.500 MPa'ya kadar çekme mukavemetine sahip yüksek mukavemetli DP çeliği başarıyla geliştirildi. Örneğin DP780, eşdeğer gücü korurken geleneksel 2,6 mm malzemelerin yerine 1,2 mm duvar kalınlığına ulaşabilir.
- Karmaşık Fazlı (CP) Çelik: Mükemmel yapısal performans sunan HC660/780CP ve HC900/1180CP gibi yüksek verim oranlı karmaşık fazlı çelikler piyasaya sürüldü.
- Yüksek Şekillendirilebilirlik DH Çelik: Karmaşık bileşenlerin ve "hepsi bir arada" parçaların entegre üretiminde önemli avantajlar sergileyen, birden fazla kaplama türüne sahip bir dizi DH çelik ürünü piyasaya sürüldü.
- Yüksek Delikli Genişlemeli (HE) Çelik: Önemli şekillendirme gerektiren uygulamalar için yüksek delik genişleme oranı ve mükemmel bükülme özellikleriyle geliştirilmiştir.
- Dönüşüm Kaynaklı Plastisite Beynitik Ferrit (TBF) Çelik: Nokta kaynağı sırasında sıvı metalin gevrekleşmesine özel dikkat gerektirmesine rağmen, ultra yüksek mukavemeti üstün şekillendirilebilirlikle birleştirir.
- Preste Sertleşen Çelik: Sıcak damgalama teknolojisi, büyük boyutlara rağmen mükemmel geometrik toleransa sahip çok yüksek mukavemetli parçalara olanak tanır. Alüminyum kaplı presle sertleşen çelikler için, 3 ila 15 mikron arasındaki ara difüzyon katmanı kalınlığının, özellikle punta kaynak montajı için iyi kullanım özellikleriyle ilişkili olduğu gösterilmiştir.
Malzeme Seçim Mantığı
- Farklı uygulama senaryoları, farklı çelik kaliteleri ve proses eşleştirmesi gerektirir.
- Korozyona dayanıklı uygulamalar için galvanizli çelik yaygın olarak kullanılır, ancak derin çekme işlemlerinin pullanmayı ve soğuk kaynağı önlemek için çinko katman bütünlüğünü yönetmesi gerekir.
Üretim Süreci Boyutu: Şekillendirme Teknolojisinde Çığır Açan Gelişmeler
Derin Çekme ve Damgalama
- Aşamalı damgalama hatları motor gövdelerinin yüksek hacimli üretimi için mühendislik çözümleridir. Bu sistemler, sürekli hacimli üretim yoluyla düz rulo stoğunu derin, silindirik kabuklara dönüştürür.
- 590MPa dereceli yüksek mukavemetli çelik şekillendirme artık dökümü çok aşan üretim hızlarına sahip olgun bir seri üretim teknolojisidir.
- Derin çizimde kritik zorluklar şunları içerir:
- Galvanizli tabaka pullanması: Derin çekme, sac metalde dramatik plastik akışı zorlar. Yetersiz malzeme düzleştirme veya yetersiz kalıp yağlaması çinko kaplamayı anında soyar, pas bariyerini yok eder ve aşırı soğuk kalıp kaynağını tetikleyen çinko tozu üretir.
- Eşmerkezlilik ve boyutsal bozulma: Motor muhafazasının iç deliği ve dış çapı, motorun çalışması sırasında dinamik dengeyi garanti etmek için mikron seviyesinde eşmerkezlilik gerektirir. Sürekli çekme, büyük iç gerilime neden olarak, yuvarlaklığı deforme eden ve birleşme yüzeylerini çarpıtan geri esnemeye neden olur.
- Besleme adımı birikimi: Progresif kalıplar birden fazla istasyon içerir. Yüksek frekanslı çekme, çelik şerit üzerinde yoğun bir sürüklenme direnci oluşturur ve bileşimlerin takım boyunca beslenmesi sırasında marjinal kayma meydana getirerek kalıbın karışmasına ve partinin hurdaya çıkmasına neden olur.
- Geri yaylanma telafisi: Progresif bir kalıbın terminal istasyonunda, aşırı basınçlı boyutlandırma işlemleri çeliğin fiziksel geri esnemesini ezerek nihai yuvarlaklığı ve yüksekliği kesinlikle plan toleransları dahilinde sabitler.
Kaynak ve Montaj
- Direnç nokta kaynağı AHSS bileşenleri için birincil montaj yöntemidir. Ancak gelişmiş yüksek mukavemetli çeliklerin punta kaynağı sırasında sıvı metal gevrekleşmesi önemli bir teknik zorluk teşkil etmektedir.
- Araştırma ilerlemeleri: Yerel ana bileşen streslerine dayalı simülasyon bazlı LME risk kriterleri oluşturulmuştur. Elektrot geometrisindeki ayarlamaların ve kaynak sonrası bekleme süresinin LME risklerini azalttığı bulunmuştur.
- TBF çeliğinde çığır açan gelişmeler: Otomotiv uygulamaları için kritik olan TBF çeliğinin punta kaynağı sırasında sıvı metal gevrekleşmesinin azaltılması konusunda ilerleme kaydedilmiştir.
- Özel kaynaklı ham parça teknolojisi: Alt boşlukların alüminyum bazlı kaplamalarla lazerle kaynaklanması, kaynak dikişini kirletecek alüminyumu çıkarmak için metalik kaplamanın bir kısmının çıkarılmasıyla kenar hazırlığı gerektirir.
- Sıcak damgalama tertibatı: Sıcak damgalamayla özel kaynaklı boşluklarla üretilen iç ve dış çerçeveler, içi boş hacimler oluşturmak için punta kaynağıyla birleştirilebilir ve bu da mükemmel çarpma direnci sağlar.
Motor Muhafazaları için İmalat Yöntemleri
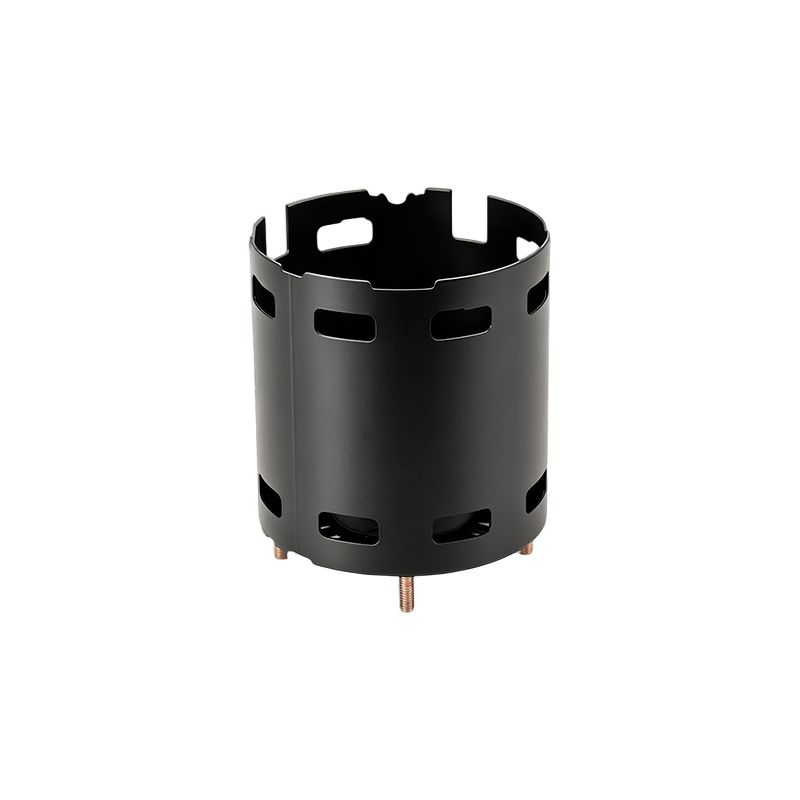
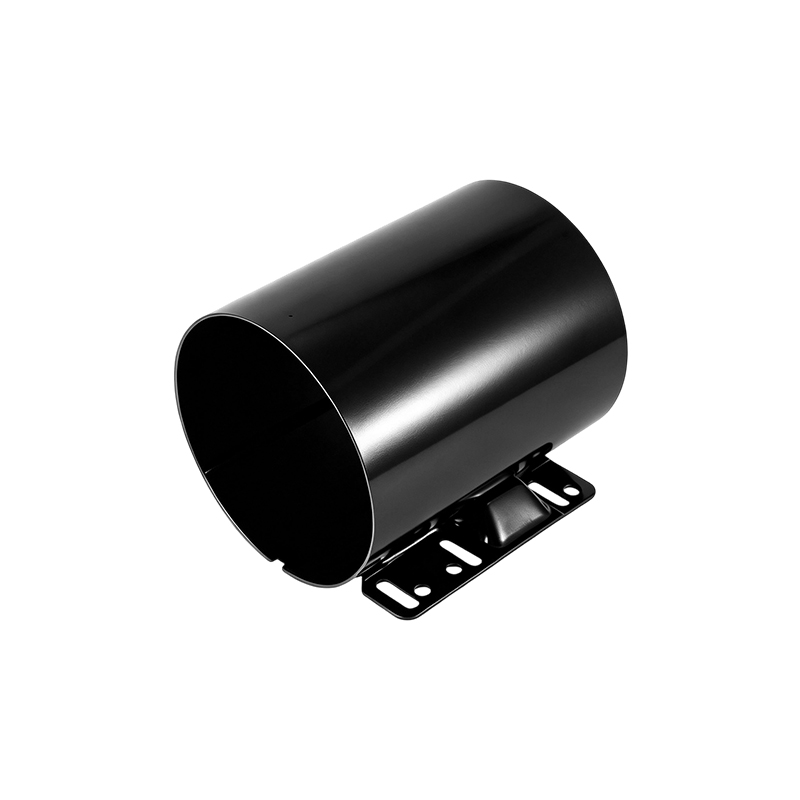
- Haddeleme ve şekillendirme: Çelik haddeleme işlemleri, motor muhafazası kesit profillerine uygun şerit şeklinde çelik üretir. Dövme yöntemleri daha sonra dairesel şekli oluşturur ve ardından daire bağlantısının kaynaklanması yapılır.
- Soğuk ekstrüzyon: Kaynaktan sonra, dairenin eşmerkezliliğini garanti etmek ve kaynağın neden olduğu distorsiyonu ortadan kaldırmak için soğuk ekstrüzyon uygulanabilir.
- İşleme: Son işleme işlemleri, oluşturulan daireyi tamamlanmış motor muhafazasına dönüştüren kesme işlemleriyle birlikte ürünü tamamlar.
- Şekillendirme: Hidrolik şekillendirme kalıpları, motor muhafazası dairesellik gereksinimleriyle tutarlılık sağlamak için kaynaklı bağlantı üzerinde son şekillendirmeyi gerçekleştirir.
Yüzey İşleme ve Koruma
- Galvanizli çelik Özellikle akıllı ev aletlerinde üstün pas direnci gerektiren motor gövdesi uygulamalarında yaygın olarak kullanılmaktadır.
- Korozyon koruması Uzun süre çalışan motor gövdeleri, motor performansını ve servis ömrünü etkileyen pas oluşumuna yatkın olduğundan, kritik bir husus olmaya devam etmektedir.
- Çift kabuklu tasarımlar Isı dağılımını artırırken çift koruma sağlayan bir iç kabuk (genellikle alüminyum) ve dış çelik kabuk ile korozyon sorunlarını gidermek için geliştirilmiştir.
Tasarım Mühendisliği Boyutu: Hassasiyet Odaklı Muhafaza Tasarımı
Boyutsal Hassasiyet Gereksinimleri
- Mikron düzeyinde eşmerkezlilik Yüksek hızlı motor çalışması sırasında dinamik dengeyi garanti etmek önemlidir.
- Tolerans kontrolü Gövde çapının büyüklüğü motor titreşimini ve akustik performansını doğrudan etkiler.
- İç stres yönetimi: Sürekli çekme, yuvarlaklığı deforme eden ve birleşme yüzeylerini çarpıtan geri esnemeye neden olan büyük iç gerilime neden olur.
Gelişmiş Konut Yapıları
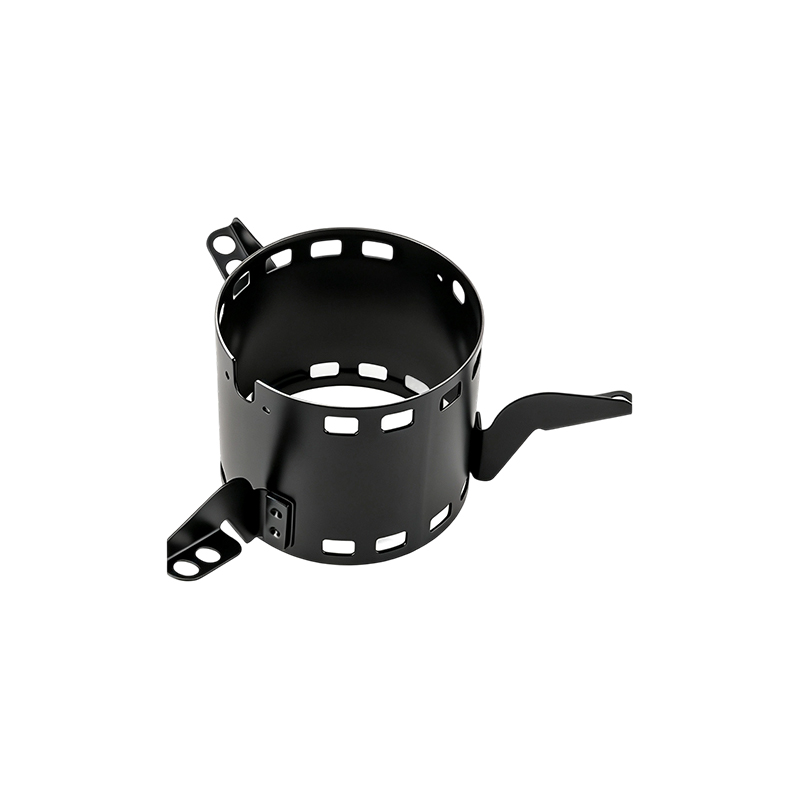
- Çok parçalı gövde tasarımları kaynaklı veya lehimli bağlantılarla karmaşık soğutma kanalı konfigürasyonlarına olanak tanır. Bireysel parçalar, iç ve dış mahfazalar arasında boru şeklinde soğutma kanalları oluşturmak için kaynak bölgelerinde karşılıklı olarak bağlanabilir.
- Kuvvet aktarma elemanları çevresel olarak kapalı oluklu metal levhalar halinde gömülerek iç ve dış muhafaza katmanları arasında soğutma kanalları oluşturulur.
- Takviye elemanları Yapısal bütünlüğü arttırmak için boru şeklindeki iç mahfazaların uçlarında (sertleştirme elemanları) sağlanabilir.
- Çift duvarlı iç muhafaza tasarımları Statorun tamamen kapatılmasını sağlayın ve yataklara ilişkin toleransları en aza indirin.
- Soğutma kanalı yönlendirmesi: Akışkan akışı, bobin uçlarında hem eksenel hem de radyal yönlerde yönlendirilerek daha fazla soğutma alanı sağlanır ve ısı transferi optimize edilir.
Isı Dağıtımı Tasarımı
- Soğutma kanadı entegrasyonu: Soğutma kanatçıkları, rotora paralel olarak iç mahfaza üzerinde ayrı ayrı düzenlenebilir ve daha sonra kaynak yapılabilir.
- Termal bağlama: Bobin uçları, ısı transferini optimize etmek için kapsülleyici kütle kullanılarak soğutma muhafazasına termal olarak bağlanabilir.
- Doğrudan temas tasarımı: Maksimum ısı transfer verimliliği için iç mahfaza mümkün olduğu kadar yakın ve/veya doğrudan statora doğru konumlandırılmıştır.
- Entegre soğutma yapıları: Sac pabuçlardan oluşturulan ısı dağıtma elemanları, yataklardan verimli ısı transferi sağlayacak şekilde muhafaza ile bütünleşik olarak şekillendirilebilir.
Yapısal Entegrasyon
- Plastik-metal hibrit yapı: Rulman destekleri ve mıknatıs tutma için mukavemeti tasarım esnekliği ile birleştirerek, tek eklemli kalıplama operasyonlarında metal yapılara plastik elemanlar oluşturulabilir.
- Entegre pabuç oluşumu: Montaj için metal tırnaklar, ayrı montaj bileşenlerini ortadan kaldırarak, açık uçlardan doğrudan metal kasadan bükülebilir.
- Web takviyesi: İç veya dış yüzeyler boyunca paralel uzanan ağlar mukavemeti artırır, sızdırmazlığı artırır ve ilave elemanlar monte eder.
- Bileşen entegrasyonu: Motor muhafazası ve uç kapağı tek parça olarak entegre edilebilir, böylece montaj adımları azaltılır ve yapısal bütünlük geliştirilir.
Uygulama Senaryosu Farklılaşması: İkili Bir "Çelik veya Alüminyum" Seçimi Değil
Çalışma Koşullarına Göre Sınıflandırma
| Uygulama Senaryosu | Temel Gereksinimler | Çelik Konut Avantajı |
|---|---|---|
| EV Çekiş Motorları | Hafifletme Çarpma Güvenliği | AHSS, izinsiz giriş ve ezilme direnci gereksinimlerini karşılarken ince duvarların hafifletilmesini sağlar |
| Endüstriyel Yüksek Güçlü Motorlar | Yapısal Sertlik Titreşim Direnci | Çeliğin yüksek sertliği ve sönümleme özellikleri üstündür |
| Ev Aletleri için Mikro Motorlar | Hassas Korozyon Direnci | Galvanizli çelik stamping delivers micron-level concentricity with excellent rust resistance |
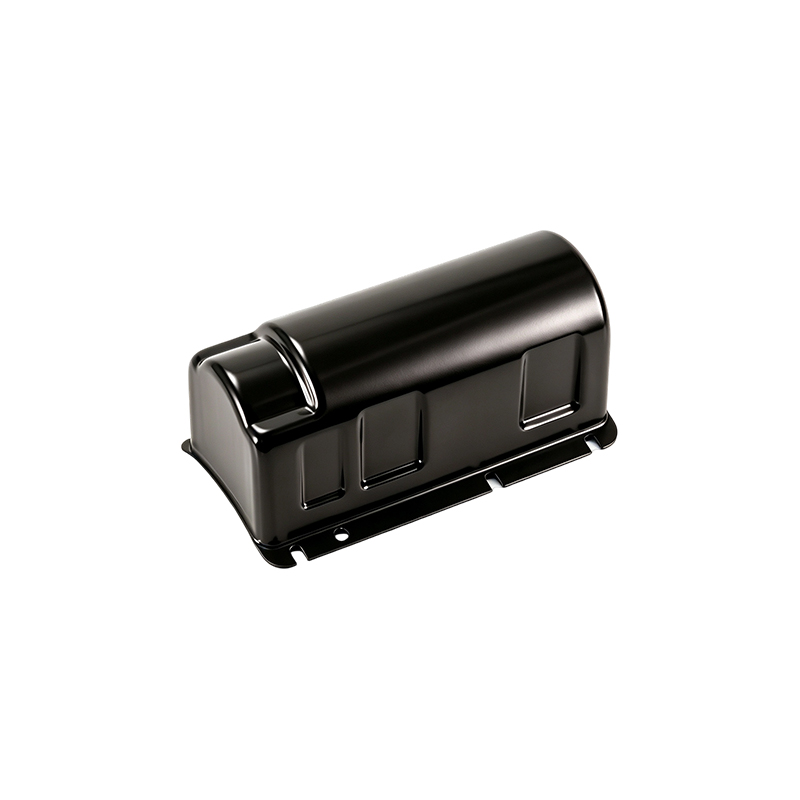
| Elektrikli Motosiklet Motorları | Entegrasyon Maliyet Verimliliği | Gerilmiş düşük karbonlu çelik levha şekillendirme, malzeme maliyetlerinden tasarruf sağlar ve ağırlığı azaltır |
| Pil Muhafazaları | İzinsiz Girişe Karşı Dayanıklılık | Büyük uzama ve yüksek mukavemete sahip üçüncü nesil AHSS başarıyla uygulandı |
Hibrit Malzeme Çözümleri: Üçüncü Bir Yol
- Çift kabuklu yapı: İç alüminyum katman (ısı dağıtımı) dış çelik katman (yapısal koruma), termal yönetim ve yapısal gücü dengeler.
- Çelik-alüminyum kompozit: Çelik dış yapılı ve alüminyum iç kabuklu motor gövdesi pas önleme, deformasyon direnci ve etkili ısı dağılımı sağlar.
- Yerel takviye: Yüksek stresin yoğunlaştığı alanlarda çelik ekler, diğer yerlerde ise hafif malzemeler.
- Modüler tasarım: Alüminyum soğutma ceketi veya çok parçalı çelik yapılara entegre edilmiş ayrı soğutma kanalları ile birleştirilmiş çelik çerçeve.
Mevcut Teknik Darboğazlar ve Araştırma Sınırları
Üretim Düzeyindeki Zorluklar
Derin Çekme ve Şekillendirme Sorunları
- Galvanizli katman bütünlüğü: Galvanizli çeliğin derin çekilmesi, çinko kaplama üzerinde aşırı stres yaratır. Yetersiz malzeme düzleştirme veya zayıf kalıp yağlaması çinkoyu anında soyar, pas bariyerini yok eder ve kalıp soğuk kaynağını tetikleyen çinko tozu üretir.
- Geri yaylanma kontrolü: Daha yüksek mukavemetli çelik, şekillendirme sonrasında daha şiddetli elastik toparlanmaya yol açarak damgalama kalıbı tasarımı ve proses parametrelerine daha katı gereksinimler getirir. Geri yaylanma daha sonraki kaynak kalitesini önemli ölçüde etkiler.
- Besleme adımı birikimi: Birden fazla istasyonla yapılan aşamalı kalıp işlemleri, çelik şerit üzerinde yoğun sürtünme direnci oluşturur. Bileşenlerin takım boyunca marjinal olarak kayması, kalıbın karışmasına ve ciddi toplu ıskartaya çıkmasına neden olur.
- Boyutsal bozulma: İç delik ve dış çap, mikron seviyesinde eşmerkezlilik gerektirir. Sürekli çekme, yuvarlaklığı bozan geri esnemeye neden olan büyük iç gerilime neden olur.
Kaynak ve Montaj Issues
- Punta kaynağı sırasında sıvı metal gevrekleşmesi: AHSS bileşenleri direnç nokta kaynağı sırasında LME'ye karşı hassastır. Geri yaylanma, LME oluşumunu önemli ölçüde etkiler ve riskleri azaltmak için özel parametre ayarlamaları (elektrot geometrisi, tutma süresi) gerekir.
- İnterdifüzyon katmanı yönetimi: Alüminyum kaplı presle sertleşen çelikler için, ara difüzyon katmanı kalınlığı (ideal olarak 3-10 mikron) nokta kaynak kalitesiyle ilişkilidir. Lazer kaynağı, kaynak dikişini kirletecek alüminyumun çıkarılması için kenar hazırlığı gerektirir.
- İşlem penceresi kısıtlamaları: Yüksek kalınlık farklılıklarına sahip büyük parçaları sıcak damgalarken, istenen mikro yapı ve kaplama özelliklerini elde etmek için işlem penceresi tüm alt boşlukları kapsamalıdır.
Araştırma Sınırları
Materyal Geliştirme
- 1.500 MPa DP çeliği Hafifletme uygulamaları için mevcut güç aralığını genişleterek başarıyla geliştirildi.
- Üçüncü nesil AHSS Yüksek uzama ve yüksek mukavemete sahip olan bu malzemeler, hem şekillendirilebilirlik hem de çarpma direnci gerektiren bileşenlere çok başarılı bir şekilde uygulanabilmektedir.
- TBF çeliğinde LME azaltımı : Ultra yüksek mukavemeti üstün şekillendirilebilirlikle birleştiren TBF çeliğinin punta kaynağı sırasında sıvı metal gevrekleşmesinin azaltılmasında çığır açıcı ilerlemeler kaydedildi.
Süreç Optimizasyonu
- Simülasyona dayalı LME risk kriterleri Farklı testler arasındaki LME risklerini ölçmek ve karşılaştırmak için yerel ana bileşen streslerine dayanan bir test oluşturulmuştur.
- Özel kaynaklı boşlukların sıcak damgalanması farklı alanlarda optimize edilmiş dirence ve büyük boyuta rağmen çok iyi geometrik toleransa sahip çok yüksek mukavemetli parçalar sağlar.
- Yama teknolojisi: Presle sertleşen çelik yamalar, daha büyük parçalar üzerinde çok yerel takviyeler sağlayarak genel ağırlığı ve maliyeti düşük tutarken gücü ve kalınlık dağılımını optimize eder.
Yaşam Döngüsü Değerlendirme Araştırması
- Beşikten mezara LCA ISO 14040/14044 standartlarını takip eden ekip, çelik temel tasarımlarını AHSS, alüminyum ve karbon fiber alternatifleriyle karşılaştırır.
- Başabaş mesafesi analizi: AHSS tasarımı, 150.000 km sürüş mesafesindeki kümülatif enerji talebine ve küresel ısınma potansiyeline dayalı olarak en iyi başa baş mesafesini sergiliyor.
- Geri dönüşüm avantajı: Karbon fiber tasarımları kullanım ömrü boyunca daha yüksek CED ve GWP değerlerine sahip olsa da, atık malzemelerin geri dönüşümü yoluyla en büyük tasarrufları sağlarlar. Alüminyum tasarımlar, 150.000 km'de yaşam döngüsü perspektifinden en düşük CED ve GWP'yi gösterir.
- Hassasiyet faktörleri: Ömür boyu sürüş mesafesi ve malzeme geri dönüşüm oranı, hafif tasarımların genel CED'leri ve GWP'leri üzerinde en büyük etkiye sahiptir.
Süreç Entegrasyonu ve Kontrolü
- Şekillendirme ve boyutlandırma hassasiyeti: Progresif kalıpların terminal istasyonlarındaki yüksek tonajlı boyutlandırma işlemleri, nihai yuvarlaklığı ve yüksekliği plan toleransları dahilinde kilitlemek için fiziksel geri esnemeyi ezer.
- Hidrolik soğuk ekstrüzyon: Kaynaktan sonra, normal sıcaklıklarda soğuk ekstrüzyon, kaynağın neden olduğu distorsiyonu ortadan kaldırmak için tüm daireyi itebilir.
- Çok adımlı şekillendirme yaklaşımları: Karmaşık motor muhafazası geometrileri için, malzeme arızası olmadan nihai boyutlara ulaşmak için ara tavlama ile birden fazla şekillendirme adımı gerekli olabilir.
Tarihsel Bağlam ve Endüstrinin Gelişimi
Dökme Demirden Çelik Levha Yapımına
- Tarihsel geçiş: Kesirli beygir gücü motor gövdeleri büyük ölçüde çelik levha yapısını benimsemiştir. Çelik motorlar, dökme demir yapılara göre malzeme tasarrufu ve ağırlık avantajı sunar.
- Süreç geliştirme: İlk çelik levha motor mahfazası imalatı, şekillendirme süreçlerine ilişkin araştırmaları ve kapsamlı süreç deneylerini gerektiriyordu.
- Piyasa sürücüleri: Çelik muhafazalara geçiş, özellikle ağırlık azaltmanın enerji tasarrufu anlamına geldiği uygulamalarda daha hafif, malzeme açısından daha verimli motor tasarımlarına duyulan ihtiyaçtan kaynaklandı.
Mevcut Sektör Görünümü
- Çelik levha şekillendirme teknolojisi tutarlı kalitede yüksek hacimli üretim sağlayan derin çekme ve aşamalı damgalama hatlarıyla önemli ölçüde olgunlaştı.
- Kaplama ve yüzey işleme Gelişmeler, galvanizli çeliğin birçok uygulama için standart hale gelmesiyle tarihsel korozyon sorunlarını gidermiştir.
- Çok malzemeli yaklaşımlar Tek bir malzemenin tüm motor gövdesi gereksinimleri için ideal olmadığı kabul edilerek, giderek yaygınlaşmaktadır.
Sonuç: Çelik Motor Yataklarının İkinci Eğrisi
- Temel yargı: Çelik motor gövdeleri "geleneksel" bir seçim değil, AHSS geliştirme ve hassas şekillendirme teknolojilerinin mümkün kıldığı, teknoloji odaklı bir yeniden canlanma yaşayan bir malzemedir.
- Temel itici faktörler: Üç trendin (karbon emisyon düzenlemeleri, AHSS malzeme ilerlemeleri (780 ila 1.470 MPa arasındaki mukavemet derecelerini kapsar) ve hassas şekillendirme teknolojisindeki atılımlar) birleşimi benzersiz bir fırsat penceresi yarattı.
- Teknik farklılaşma: Doğası gereği hafiflik sunan alüminyumdan farklı olarak çelik, geleneksel alüminyum alaşımlarıyla karşılaştırılabilecek veya onları aşan belirli bir mukavemetle, mukavemet optimizasyonu yoluyla hafifleştirmeye giden bir yol sağlar.
- Üretim olgunluğu: Aşamalı damgalama hatları, sıcak damgalama ve ileri kaynak teknolojileri, yüksek hacimli çelik motor gövdesi imalatı için üretime hazır hale geldi.
- Yaşam döngüsü avantajı: Çeliğin geri dönüştürülebilirliği ve olumlu LCA profili, sürdürülebilirlik düzenlemeleri sıkılaştıkça onu giderek daha çekici hale getiriyor; AHSS tasarımları, çevresel etki açısından en iyi başa baş mesafesini gösteriyor.
- Geleceğe bakış: Akü muhafazaları ve EV çekiş motoru muhafazaları gibi büyüme segmentlerinde çelik, alüminyumun yanında bir arada bulunacak. Belirli çalışma koşullarına ve karbon ayak izi gerekliliklerine göre optimize edilen malzeme kararları arasındaki ilişki, ikame değil tamamlayıcılık ilişkisidir.
- Mühendislere tavsiye: "Çelik = ağır" zihniyetinin ötesine geçin. Malzeme seçimi problemini, tam yaşam döngüsü performansına, üretim fizibilitesine ve maliyete dayalı bir sistem optimizasyonu olarak yeniden çerçevelendirin. AHSS'nin artık 1.500 MPa'ya kadar çekme mukavemeti ve daha düşük mukavemetli kalitelerle kıyaslanabilir şekillendirilebilirlik sunması nedeniyle, çelik yalnızca geçerli bir seçenek olmakla kalmaz; genellikle güç, dayanıklılık ve sürdürülebilirlik gerektiren uygulamalar için en uygun seçimdir.
 Previous