

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
140 mm iç çapa sahip çekilmiş çelik bir kabuk, birkaç saniyede bir pres hattından çıkabilir ve cihaz ve endüstriyel motor üreticilerinin, en yüksek hacimli programları için motor gövdesini sürekli damgalamayı tercih etmesinin tek nedeni de bu tempodur. İşlenmemiş parçaları bağımsız presler arasında hareket ettirmek yerine, sürekli bir hat, sarmal şeridi çok istasyonlu bir progresif kalıptan besler; burada kesme, çekme, yeniden çizme, delme ve düzeltme tek bir koordineli sıra halinde gerçekleştirilir. Bir satın alma ekibi için bu seçim, parça başına maliyete, teslimat güvenilirliğine ve on bininci muhafazanın aletten çıkan ilk muhafazayla aynı olup olmadığına karar verir.
Motor Muhafazası Sürekli Damgalama Aslında Neleri İçerir?
Sürekli damgalama, bir kuvvet probleminden önce bir koreografi problemidir. Pres tonajı sağlar, ancak şerit düzeni, besleme sistemi ve kalıp istasyonları bir mahfazanın yuvarlak, düz ve hızlı bir şekilde tekrarlanabilir olup olmadığına karar verir. Her istasyon bir işlem gerçekleştirir ve taşıyıcı şerit bunları birbirine bağlar, böylece vuruşlar arasında hiçbir şey kaymaz.
Tipik bir konut işinde istasyonlar şu şekilde bozulur:
Gerçekçi Bir Şekilde Tutabileceğiniz Toleranslar ve Pencere Boyutları
İyi korunan ilerici bir hat, kalıba bir boyutlandırma veya ütüleme istasyonu yerleştirildiğinde iç çap değişimini milimetrenin birkaç yüzde biri kadar tutar ve işlenmiş yatak yuvaları kritik boyutları daha da sıkılaştırabilir. Ancak alıcıların ilk önce kontrol etmesi gereken şey tolerans tablosu değil boyut penceresidir, çünkü şekillendirme rotası herhangi bir takım kesilmeden önce sınırları belirler.
Sacdan derin çekme, küçük ve orta kabukları ekonomik olarak kaplar, bu nedenle çoğu cihaz ve endüstriyel tahrik programı bu pencerede yer alır. Daha ağır duvarlar ve daha büyük çaplar boruya veya fabrikasyon yapıya doğru hareket eder. Satın alma kararının daha geniş bir çerçevesi için çelik motor gövdesi kılavuz tam seçim mantığının üzerinden geçer.
| Üretim rotası | Tipik kimlik penceresi | Duvar ve yapı | En uygun |
| Aşamalı bir çizgi üzerinde çizilmiş çelik kabuk | 29,6 ila 160 mm | Sac duvar; kaynaklanmış tabanlar, braketler veya esnek elemanlar | Cihaz ve endüstriyel tahrik motorları |
| 304 paslanmaz çekilmiş kabuk | 139 ila 180 mm | Korozyona dayanıklı levha duvar | Yıkama, yiyecek ve dış mekan ekipmanları |
| Tabanlı ağır duvarlı çelik kabuk | 260 ila 343 mm | Kaynaklı tabanlı kalın duvar | Büyük endüstriyel ve özel ekipmanlar |
| Çelik boru muhafazası | 113 ila 127 mm | Borudan üretilen kalın duvar | Yüksek yük ve özel ekipman |
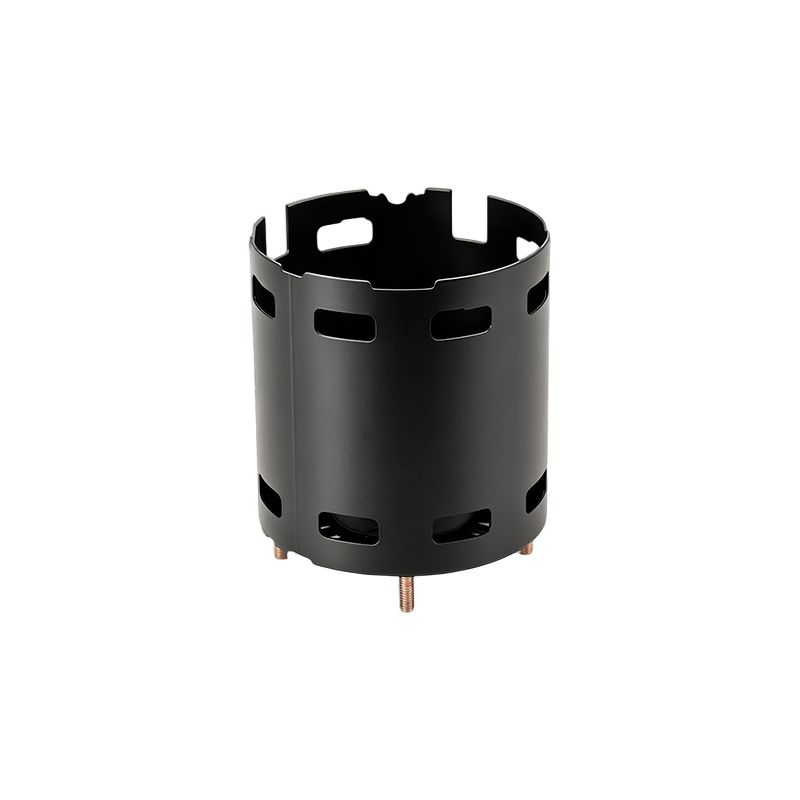
 ID 82,4mm Kaynaklı Uç Kapaklı İnce Duvarlı Çelik Motor Muhafazası Kaynaklı uç kapaklara, entegre yatak yuvalarına ve soğutma için eksenel havalandırmaya sahip 1,0 mm duvarlı çekme çelik kabuk. Elde taşınan, hafif motor uygulamaları için makalenin küçükten ortaya çekilmiş kabuk penceresine uygundur. Ürünü Görüntüle →
Motor Muhafazası Sürekli Damgalamanın Kazandığı ve Kazanmadığı Yerlerde
Sürekli damgalama hacim, tekrarlanabilirlik ve parça başına maliyet açısından kazanırken esneklik ve çok kalın duvarlar nedeniyle kaybeder. Yanlış rotayı seçtiğinizde belirtiler tahmin edilebilir: hiçbir zaman başabaş noktasına ulaşamayan takımlar veya ham tutucu nasıl ayarlanırsa ayarlansın yırtılan duvarlar.
- Yıllık hacim altı haneli rakamlara ulaşıyor ve tasarım, model yılları boyunca istikrarlı kalıyor.
- Kabuk iç çapı, kabaca 29,6 ila 160 mm'lik çizilmiş kabuk penceresinin içinde yer alır.
- Parça başına maliyet ve partiden partiye tutarlılık, takım bütçesini geride bırakıyor.
- Braketler, tabanlar ve işlenmiş koltuklar damgalamanın ardından evde tamamlanacak.
- Hacimler düşük veya geometri revizyonlar arasında hâlâ hareket ediyor.
- Duvarlar ağırdır ve çaplar, derin çekmenin iyi idare edebileceğini aşacak kadar büyüktür.
- Profil, boru yapısına levhadan daha iyi uyum sağlar.
- Prototip hızı, ilk siparişlerde birim maliyetten daha önemlidir.
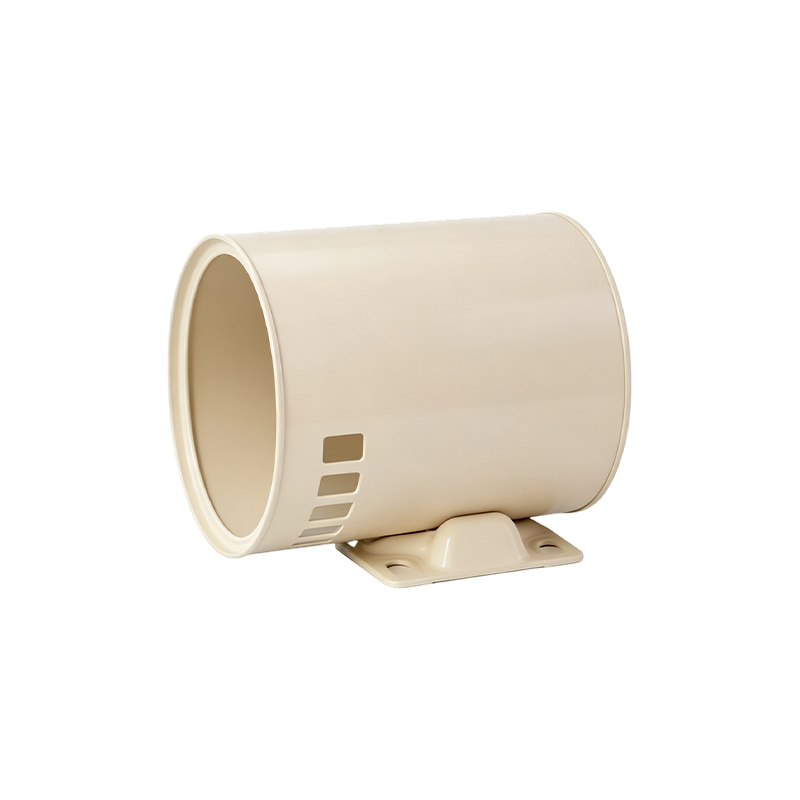
 ID 127mm Ağır Duvar Dikişsiz Çelik Motor Muhafazası 7,9 mm duvarlı dikişsiz çelik borulardan üretilen bu muhafaza, çekilmiş sacın yapamadığı durumlarda yüksek tork ve titreşimin üstesinden gelir. Makalenin, derin çekme sınırlarının ötesindeki ağır duvar inşaatına ilişkin görüşüne uygun bir örnek. Ürünü Görüntüle →
Konutları Hurdaya Çıkaran Beş Kusur ve Hatlar Nasıl Karşı Çıkıyor?
Bir konut hattındaki neredeyse her hurda incelemesi aynı beş şüpheliyle sonuçlanıyor ve bunların hepsi son denetimde yakalanmak yerine kalıp ve besleme düzeyinde kontrol ediliyor.
- Flanş kırışması: boş tutucu basıncı ve çekme kordonu geometrisi flanşı düz tutar; bir kez kırışarak duvara demirlenirse, kabuk hurdaya ayrılır.
- Delme yarıçapında yırtılma: Çekme oranı malzeme için çok agresif olduğundan düzeltme başka bir yeniden çekme istasyonu veya daha yumuşak bir yarıçapla yapılır.
- Kenarda kulaklanma: tabaka anizotropisi kulakları sabit açılarda yükseltir, böylece kalıp planı kesme payı ekler ve kenar temizlenir.
- Düzeltme sonrasında geri esneme ve ovallik: kalıp geometrisi dengelenir ve son boyutlandırma istasyonu iç çaptaki yuvarlaklığı geri kazandırır.
- Galvanizli şerit üzerinde kaplama pullanması: sıkı besleme kıvrımları ve kalıp sürtünmesi çinko katmanını aşındırır, böylece besleme yarıçapı ve yağlama kontrol edilir.
Duvar kalınlığı, çizimin rahatça idare edebileceği sınırı aştığında dürüst cevap, levhayı zorlamak yerine rotayı değiştirmektir; bizim çelik boru motor gövdesi imalatı rehber bu yolu ayrıntılı olarak ele alıyor.
Sürekli Damgalama Konut Tedarikçisine Nasıl Nitelik Kazanılır?
Birim fiyatı değil, süreç zincirini değerlendirin. Kalıbı veya işlemeyi dışarıdan temin eden bir tedarikçi, en kritik değişkenleri sizin denetleyemeyeceğiniz birine verir ve fiyat farkı genellikle navlun, teslim süresi ve tolerans sorunları olarak yeniden ortaya çıkar.
- Şirket içi kalıp mühendisliği: Progresif kalıbı kimin tasarladığını, kestiğini ve onardığını ve aşınmış bir istasyonun ne kadar hızlı yeniden inşa edilebileceğini sorun.
- Presleme ve besleme kapasitesi: tonaj, yatak boyutu ve servo besleme sistemi, hangi mermi boyutlarının hızda çalışabileceğine karar verir.
- Eksiksiz bir ikincil zincir: tabanların ve braketlerin kaynaklanması, uç yüzlerin ve yatak yuvalarının işlenmesi ve tek çatı altında yüzey işleme, istif toleransını ortadan kaldıran aktarımları ortadan kaldırır.
- Presin arkasında denetim: yuvarlaklık, duvar kalınlığı ve malzeme sertifikasyonu yalnızca kumpaslarla değil, uygun aletlerle kontrol edilir.
- Hacim kanıtı: gerçek kapasite, süreçteki yıllar ve doğrulanabilir müşteri tabanı.
Kendi tesisimizde damgalama, otomatik kaynak, işleme ve yüzey işleme işlemleri tek bir akışta gerçekleştirilmektedir. Jiangsu Yufeng Electric Co., Ltd. 40 yıldır motor gövdesi imalatına odaklanıyor, ortalama 20 yıldan fazla deneyime sahip bir mühendislik ekibiyle müşteri programlarını destekliyor ve 50'den fazla motor üreticisine yılda beş milyondan fazla konut gönderiyor. İki kaynaklı braketli 140 mm muhafazamız gibi kabuklar, damgalama ve ikincil kaynağın tek bir teslimatta nasıl birleştirildiğini gösterir.
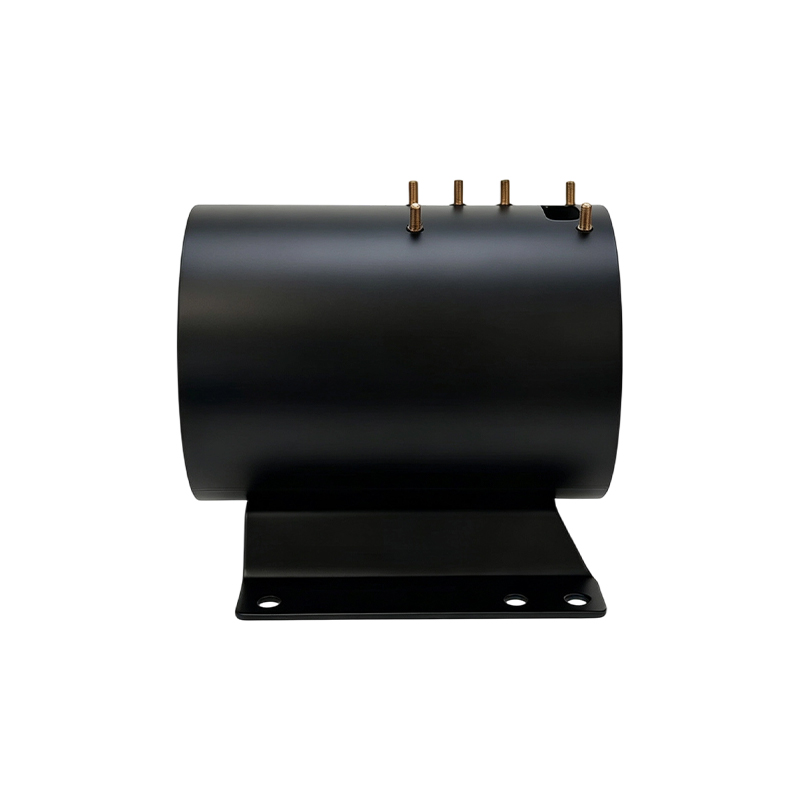
 ID 140mm İki Kaynaklı Braketli Çelik Motor Muhafazası Fosfatlı toz boya kaplamalı çekilmiş çelik kabuk, yalıtılmış kablo rakoru dişleri ve iki kaynaklı montaj braketi. Makalenin damgalama ve ikincil kaynağı tek bir teslimatta birleştirme konusundaki amacını göstermektedir. Ürünü Görüntüle →
Sıkça Sorulan Sorular
Motor muhafazasının sürekli damgalanmasına hangi boyut aralığı uygundur?
Hatlarımızda çekilmiş sac kabuklar yaklaşık 29,6 mm'den 160 mm'ye kadar iç çapa sahiptir. Bunun üzerinde et kalınlığı ve pres tonajı, işi 343 mm'ye kadar iç çaplarda ürettiğimiz ağır duvar veya boru konstrüksiyona doğru itmektedir.
Sürekli damgalamanın transfer kalıp damgalamadan farkı nedir?
Sürekli damgalamada şerit, parçayı bir kalıbın içindeki her istasyondan geçirir. Transfer damgalamada, tek tek parçalar ayrı kalıplar arasında parmaklarla veya robotlarla hareket ettirilir. Sürekli hatlar parça başına daha hızlı çalışır; transfer hatları daha derin çekimleri ve daha büyük kabukları yönetir.
Damgalı muhafazalar için hangi malzemeler en iyi sonucu verir?
Soğuk haddelenmiş çelik, cihaz ve endüstriyel kabuklar için varsayılandır. 304 paslanmaz, yıkama ve aşındırıcı ortamlara uygundur ve kaplamayı korumak için besleme yarıçapı ve yağlama yönetildiğinde galvanizli şerit iyi çalışır.
İç çapta ne kadar tolerans beklemeliyim?
Progresif kalıpta yerleşik boyutlandırma veya ütüleme sayesinde, iç çap kontrolünün milimetrenin birkaç yüzde biri kadar olmasını bekleyebilirsiniz. Motor tasarımının daha fazlasına ihtiyaç duyduğu durumlarda, yatakları ve uç yüzleri nihai boyutlara taşıyan setlerin damgalanmasından sonra işlenmesi.
 Previous