

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Hizmete alma sırasında titreyen bir motordaki sabitleme cıvatalarını gevşetin ve her ayağın altına bir kalınlık ölçer kaydırın. Bir ayak 0,05 mm veya daha fazla açılırsa, cıvatalar her sıkıldığında çerçeve bükülür ve yatağı taşıyan delik de onunla birlikte yuvarlaklığını kaybeder. Bu, en yaygın saha biçimindeki motor mahfazası deformasyonudur ve nadiren motorun kendi hatasıdır: sonuca, çekme presinde, kaynak fikstüründe ve delik açma makinesinde daha önce karar verilmiştir.
Bu makale, mahfaza deformasyonunun nereden geldiğini, neden milimetrenin birkaç yüzde birinin motor ömrünü belirlediğini ve hangi yapısal ve süreç seçimlerinin çelik mahfazanın son montaja kadar damgalanmasını önlediğini haritalandırmaktadır.
Motor Muhafaza Deformasyonunun Gerçekte Anlamı Nedir?
Motor mahfazası deformasyonu, mahfazanın amaçlanan geometrisinden herhangi bir şekilde ayrılmasıdır ve motor monte edildikten sonra çok farklı davranan iki biçimde ortaya çıkar.
Motor mahfazası deformasyonu: imalat gerilimleri, montaj yükleri veya servis koşulları tarafından üretilen, delik yuvarlaklığı, yiv eşmerkezliliği, flanş düzlüğü ve ayak eş düzlemliliği dahil olmak üzere, bir motor mahfazasının belirtilen geometrisinden ölçülebilir herhangi bir sapması.
Pratikte önemli olan ayrım elastik ve plastiktir. Yük ortadan kalktığında elastik deformasyon kaybolur; plastik deformasyon kilitlenir. Bir mahfaza, işleme sonrasında mükemmel bir şekilde ölçüm yapabilir ve bir stator bastırıldığında yine de yuvarlak olmayan bir şekilde ölçüm yapabilir, çünkü sıkı geçme, deliğin içine kalıcı bir üç loblu daralma sağlar.
elastik
Yük bırakıldığında kurtarılır. Tipik durumlar: cıvata yükü altında yumuşak ayak bükülmesi, işleme sırasında sıkma basıncı, servis sırasında termal büyüme.
Gizli maliyet: Sürdüğü sürece yatağın dış bileziğini bozar ve hava boşluğunu kaydırır.
Plastik
Kalıcı. Tipik durumlar: kaynaklı ovallik, çekilmiş kabuk geri esnemesi, büyük boy stator uyumundan dolayı deliğin daralması.
Gizli maliyet: Hata, motorun ömrü boyunca kalır ve giderilemez.
Motor Gövde Deformasyonunun Parçaya Girdiği Dört Aşama
Deformasyon çelik muhafazaya dört noktadan girer: çizim, kaynak, işleme ve montaj. Her biri delikte farklı bir imza bırakır ve her birinin kanıtlanmış bir karşı önlemi vardır.
Derin çekme, artık gerilim bırakır ve malzeme gevşedikçe kabuk, tipik olarak 0,10 ila 0,25 mm toplam gösterge okuması kadar, oval bir şekilde geri yayılır. Kaynak ayakları, braketler ve terminal kutuları ısıyı ve kısıtlamayı artırır; dikkatsiz bir sıralama çerçeveyi eğirir veya deliği 0,15 ila 0,40 mm yuvarlaktan dışarı çeker. İşleme, ince duvarlarda kesme ve kenetleme kuvvetleri yoluyla katkıda bulunur; bu nedenle son stok ve kenetleme stratejisi, tolerans bilgisinden daha önemlidir. Montaj son giriş noktasıdır: stator sıkı geçme deliği daraltır ve düzgün olmayan ayaklar cıvata yükü altında çerçeveyi büker.
| Sahne | Tipik imza | Tipik büyüklük (TIR) | Birinci basamak karşı önlem |
| Derin çekme | Geri yaylanmadan oval kabuk | 0,10 ila 0,25 mm | Kalıp tasarımı ve ham tutucu kontrolü |
| Kaynak | Delik ovalliği ve çerçeve yayı | 0,15 ila 0,40 mm | Simetrik dizi ve sert fikstürler |
| İşleme | Kelepçelerin altındaki ince duvar sapması | 0,02 ila 0,10 mm | Deliği en son bitirin, yumuşak çeneler |
| Montaj | Üç loblu delik daralması | 0,02 ila 0,06 mm | Doğru girişim ve yeterli duvar |
Mağaza katı notu
Tüm kaynak işlemlerinden sonra delinmiş mahfazalar, ayakları kaynaklanmadan önce delinmiş mahfazalara göre sürekli olarak birkaç kat daha sıkı yuvarlaklığa sahiptir. Sıralama, daha sıkı bir tolerans belirtmesinin alabileceğinden daha fazla doğruluk satın alır.
Neden Milimetrenin Birkaç Yüzde Biri Motor Ömrünü Belirliyor?
Küçük geometri hataları, hava boşluğunun dar olması ve rulmanın tam oturması nedeniyle doğrudan elektriksel ve mekanik kayıplara dönüşür.
Küçük veya orta boy bir motor tipik olarak 0,25 ila 0,5 mm'lik bir hava boşluğunu çalıştırır ve hizalama uygulaması, statik hava boşluğu eksantrikliğini boşluğun yüzde 10'una yakın veya daha az tutar. Yuvarlak olmayan bir delik, statoru ve rotoru merkezden uzaklaştırarak dengesiz manyetik çekiş, titreşim ve gürültü yaratır. Mekanik olarak, bozulmuş bir yatak, stresi rulmanın dış bileziğinin etrafına eşit olmayan bir şekilde yayar; sürekli yüksek yük altında segman deforme olur, ısınır ve erken yorulur. Saha onarımları rutin olarak rulman gürültüsünü rulmanın kendisinden ziyade bükülmüş çerçeveye veya yumuşak ayağa kadar takip eder.
0,25-0,5 mm
Küçük ve orta boy motorlarda tipik hava boşluğu
%10
Statik hava boşluğu eksantrikliği için ortak tavan
0,05 mm
Cıvata yükünün çerçeveyi bükmeden önceki yumuşak ayak sınırı
0,02 mm
Son delikli bir muhafazada yuvarlaklık hedefi
Süreç boyunca delik yuvarlaklığı, 120 mm delik, 1,5 mm duvar
Üreticiler Çelik Muhafazalarda Motor Muhafaza Deformasyonunu Nasıl Kontrol Ediyor?
Deformasyon kontrolü üç yerde kazanılır: yapı, proses sırası ve doğrulama. Sert tasarlanmış, doğru sırayla kaynak yapılmış ve en son delinmiş bir mahfaza yuvarlak kalır; ters sıra nadiren düzelir.
Yapı önce gelir çünkü bükülme sertliği duvar kalınlığıyla birlikte hızla artar. Bu nedenle yüksek yüklü çerçeveler, ince çekilmiş kabuklardan tam tabanlı ağır duvarlı yapılara doğru hareket eder:
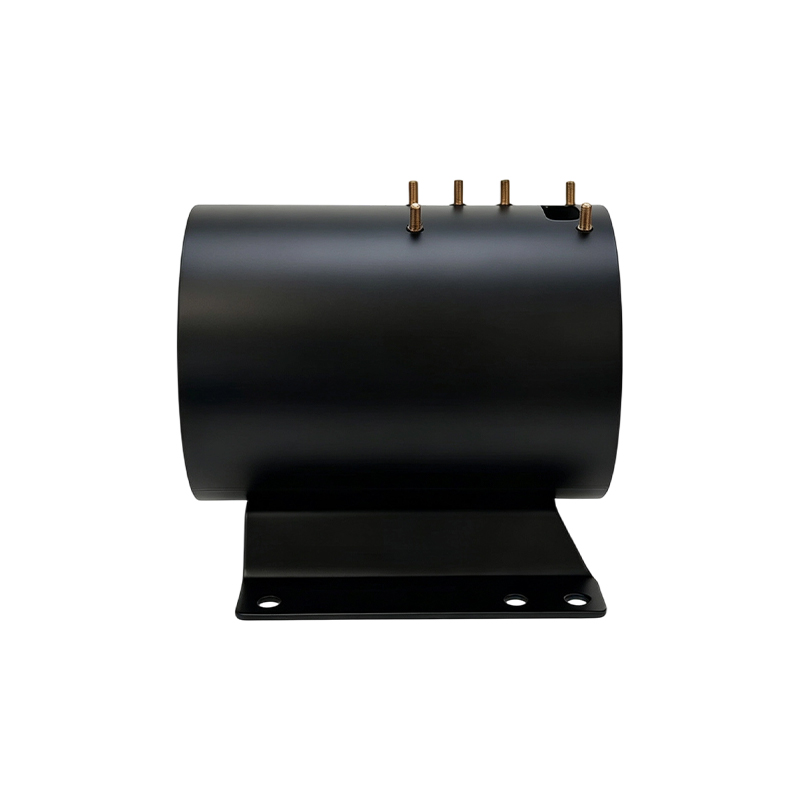
 İç Çapı 260 Tabanlı Ağır Duvarlı Motor Muhafazası Bu Ağır Duvarlı çelik motor Muhafazası motor muhafazası, 260 mm'lik bir iç çapa, 360 mm'lik bir yüksekliğe ve 5 mm'lik bir malzeme kalınlığına sahiptir ve son derece yüksek... Ürünü Görüntüle →
Boru bazlı yapı aynı fikri daha da ileri götürüyor. Dikişsiz çelik boru ham parçası yuvarlak olarak başlar, bu nedenle delik delme işleminin tamamlanmasından önce daha az düzeltme gerekir. Bizim çelik boru motor gövdesi imalat kılavuzu alıcılar için duvar seçimi ve tolerans beklentileri de dahil olmak üzere bu rotayı adım adım izliyoruz.
 İç Çap 127 Ağır Duvarlı Motor Muhafazası Bu motor gövdesi, yüksek kaliteli dikişsiz çelik borulardan hassas bir şekilde üretilmiştir. 127 mm'lik iç çapı ve 7,9 mm'lik duvar kalınlığıyla hem hassas... Ürünü Görüntüle →
Son olarak delik açın, yuvarlak ölçü yapın ve sürecin geri kalan kısmı zaten parasını ödediğiniz geometriyi korur.
- Delmeden önce kaynak yapın. Son işleme, kaynak sırasında deliğin sert bir fikstürde yuvarlak tutulmasıyla her termal adımdan sonra gelir.
- Önemli olduğu yerde stresi azaltın. Simetrik kaynak sekansları ve ağır kesitlerde son kesimden önce gerilim giderme.
- Yavaşça kelepçeleyin. Yumuşak çeneler ve çok noktalı destek, ince duvarların işleme sırasında set almasını önler.
- Sadece çapı değil, yuvarlaklığı da ölçün. Birkaç eksenel derinlikteki hava göstergesi veya tapa kontrolleri, iki noktalı bir mikrometrenin iyi olarak okuduğu ovalliği yakalar.
Konutlar Hattınıza Ulaşmadan Önce Neleri Belirlemeli ve Kontrol Etmelisiniz?
Geometriyi ve ölçüm yöntemini satın alma spesifikasyonuna ekleyin ve ardından gelen incelemede her ikisini de doğrulayın. Aynı nominal parçayı sipariş eden iki alıcı, çizimin gerçekte neyi kontrol ettiğine bağlı olarak çok farklı saha sonuçları görebilir.
Toplam gösterge değeri olarak delik yuvarlaklığını, son işlenmiş deliklerde genellikle 0,02 ila 0,03 mm ve ayak eş düzlemliliğini 0,05 mm dahilinde belirtin. Çizimdeki ölçüm yöntemini adlandırın: tek bir iki noktalı çap kontrolü değil, üç eksenel derinlikte hava göstergesi veya koordinat ölçümü. Daha sonra her partide dört pratik kontrol gerçekleştirin:
- Delik yuvarlaklığını üç eksenel derinlikte ölçün ve okumaları kaydedin.
- Muhafaza yüksüzken bir yüzey plakası üzerindeki ayak eş düzlemliliğini kontrol edin.
- Bir statora deneme basın ve kuvvet eğrisini kaydedin; Yükselen sivri bayraklar daralma riski taşıyordu.
- Kurulum sırasında her ayağın nihai torktan önce 0,05 mm dahilinde oturduğunu doğrulayın.
Montaj yapısı da aynı derecede ilgiyi hak ediyor çünkü braketler ve esnek elemanlar, yüklerin çerçeveye nasıl gireceğine karar veriyor. Esnek noktalara sahip bir muhafaza, montaj gerilimini deliğe iletmek yerine emer:
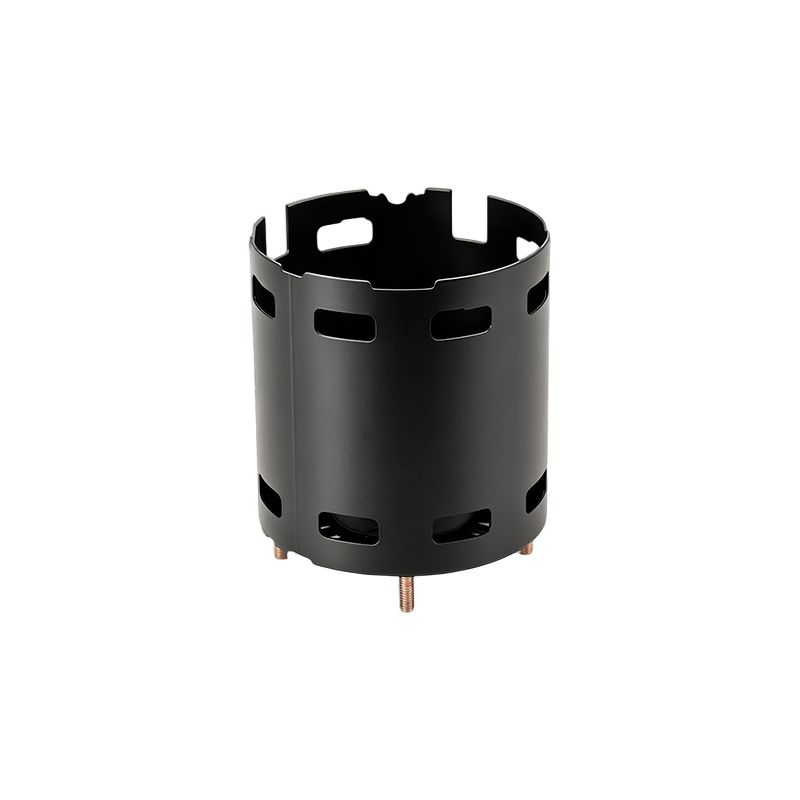
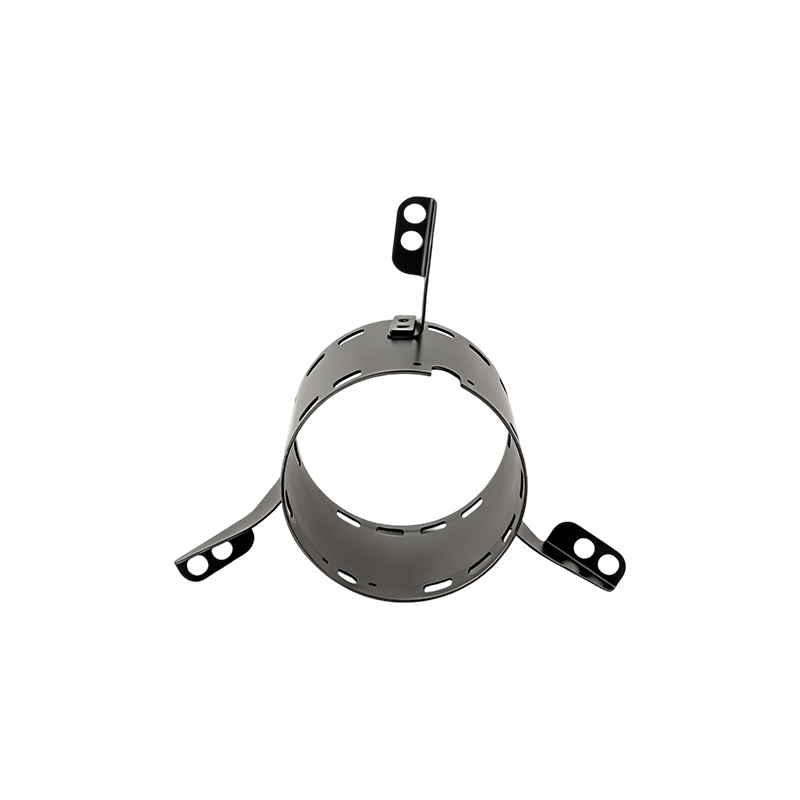 Üç Esnek Braketli İç Çap 120 Çelik Motor Muhafazası Bu çelik motor muhafazası, 120 mm'lik bir iç çapa, 105 mm'lik bir yüksekliğe ve 1,5 mm'lik bir duvar kalınlığına sahip, hassas bir şekilde tasarlanmış bir yapıya sahiptir ve kompakt bir görünüm sağlar. Ürünü Görüntüle →
Birden fazla yapının söz konusu olduğu durumlarda standarttaki duvar, taban ve braket seçeneklerini karşılaştırın çelik motor muhafazası serisi çizimi kilitlemeden önce.
Yuvarlaklığı bir çizim arzusu olarak değil, bir süreç sonucu olarak ele alın. Jiangsu Yufeng Electric Co., Ltd.'de damgalama, kaynak, işleme ve muayene tek bir tesiste gerçekleştirilir; bu da sıra kontrolünü uygulanabilir kılan ve deformasyon riskini hattınızdan uzak tutan şeydir.
Motor Muhafaza Deformasyonu Hakkında Sıkça Sorulan Sorular
Deforme olmuş bir motor gövdesi onarılabilir mi?
Elastik nedenler şunlara neden olabilir: Ayağın şimşirlenmesi ve sırayla yeniden tork uygulanması genellikle yumuşak ayak çarpıklığını ortadan kaldırır. Deliğin plastik deformasyonu genellikle yeniden işlemeyi veya değiştirmeyi gerektirir, çünkü milimetrenin birkaç yüzde biri kadar yuvarlak olan bir delik, motorun ömrünün geri kalanı boyunca yatağın dış bileziğinin çalışmaya devam etmesini sağlayacaktır.
Daha kalın bir duvar her zaman deformasyonu durdurur mu?
Bükülme sertliği kabaca duvar kalınlığının küpüyle ölçüldüğü için kalınlık çok yardımcı olur, ancak bu kötü uygulamayı mazur göstermez. Yanlış sırayla kaynaklanmış veya dikkatsizce sıkıştırılmış kalın bir muhafaza yine de yuvarlaktan çıkabilir. Ağır duvarlı ve boru bazlı yapı, yalnızca kaynak sıralaması ve son işleme ile eşleştirildiğinde tam fayda sağlar.
Deformasyon her zaman konut üreticisinin hatası mıdır?
Hayır. Kurulum yumuşak ayak, aşırı torklu montaj cıvataları, boru gerilimi ve termal döngünün tümü, fabrikadan spesifikasyona uygun şekilde çıkan muhafazaları deforme eder. Yumuşak ayak kontrollerinin kurulum prosedürüne dahil olmasının ve gelen yuvarlaklık kontrollerinin her iki tarafta da önemli olmasının nedeni budur.
Hangi yapı deformasyona en iyi şekilde direnir?
Yüksek yüklü ve daha büyük çerçeveler için, ağır duvarlı çelik ve boru bazlı muhafazalar geometriyi en iyi şekilde tutar ve 304 paslanmaz versiyonlar, korozyon direncinin de gerekli olduğu yerlerde aynı sertliği sağlar. Yalnızca kalınlığı satın almak yerine yapıyı yük yoluna göre eşleştirin.
 Previous